

联系我们
当前位置:
珩磨管液压机械(郴州市分公司) >郴州当地产品频道
绗磨管304不锈钢活塞杆甄选好物
更新时间:2026-11-16 15:10:11 ip归属地:郴州,天气:多云转小雨,温度:13-23 浏览次数:5 公司名称: 珩磨管液压机械(郴州市分公司)
以下是:湖南省郴州市绗磨管304不锈钢活塞杆甄选好物的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 4500/吨 |
| 发货期限 | 1-2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20# |
| 产品品牌 | 安达 |
| 产品规格 | 95*80 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 产品型号 | 45# |
| 可售卖地 | 全国 |
| 产品重量 | 0.5 |
| 产品颜色 | 金属色 |
| 质保时间 | 1年 |
| 外形尺寸 | 95 |
| 适用领域 | 油缸 机械加工 |
| 是否进口 | 否 |
| 质量认证 | 000 |
| 产品功率 | 000 |
| 工作温度 | 20-25 |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 绗磨管304不锈钢活塞杆供应范围覆盖湖南省、长沙市、衡阳市、邵阳市、湘潭市、株洲市、张家界市、岳阳市、常德市、益阳市、怀化市、娄底市、湘西市、永州市、郴州市 北湖区、苏仙区、桂阳县、宜章县、永兴县、嘉禾县、临武县、汝城县、桂东县、安仁县、资兴市等区域。 |
以下是:湖南省郴州市绗磨管304不锈钢活塞杆甄选好物的图文视频




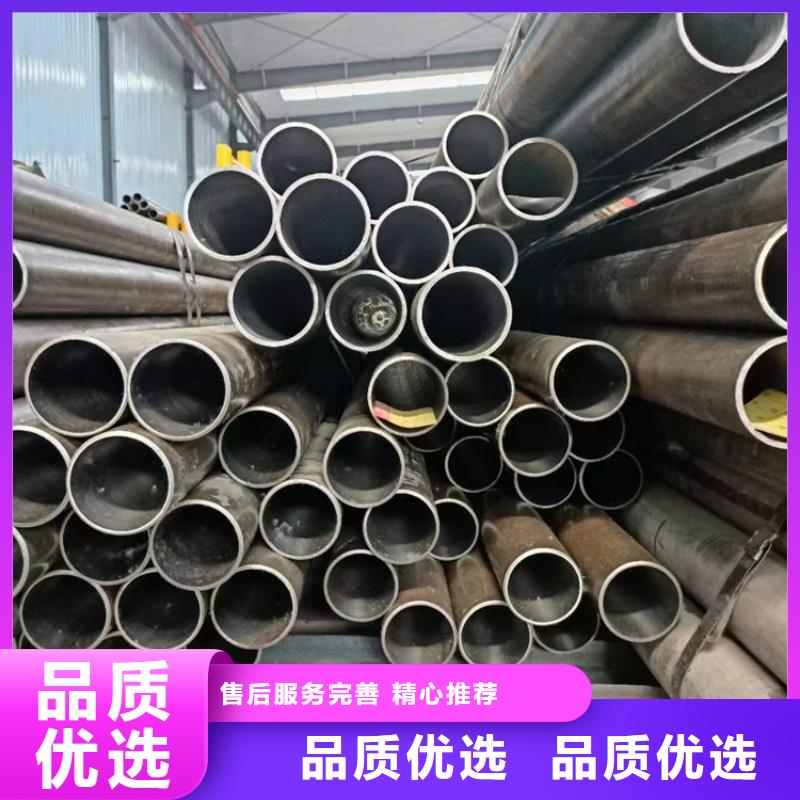
【安达珩磨管】业务覆盖多领域场景,主营桂东研磨管、临武绗磨管、苏仙硬轴、桂阳调质活塞杆、岳阳调质镀铬棒、株洲气缸缸筒、娄底厚壁珩磨管、常德316不锈钢珩磨管等产品服务。绗磨管304不锈钢活塞杆甄选好物,珩磨管液压机械(郴州市分公司)为您提供绗磨管304不锈钢活塞杆甄选好物,联系人:高经理,电话:【13184177133】。 湖南省,郴州市 2022年,郴州市地区生产总值2980.5亿元,按可比价格计算,比上年增长5.7%。
无需繁琐的文字描述,观看我们的视频,让绗磨管304不锈钢活塞杆甄选好物产品一览无余!
以下是:湖南郴州绗磨管304不锈钢活塞杆甄选好物的图文介绍

湖南郴州本地企业旺旺珩磨管绗磨管油缸管精密绗磨管现货价格同比去年低位运行 情况下且波段的行情较少呈现窄幅震荡;受汽车产业链需求周期性减弱的影响,精密绗磨管钢厂出现主动减产的行为,使得供需基本面仍得以勉强维持,总库存也表现出不断下降的趋势,商家库存压力尚可;上半年受热冷价差缩小的因素,精密绗磨管厂高成本低利润的情况下,给到贸易商的结算价亦不到位,生产与流通端效益均不佳。对于十一长假后的市场行情判断,笔者认为:节后精密绗磨管价格一开始或有短期需求释放的支撑,而需求虽小幅回暖但仍不稳定;另外对主要冷轧商品卷生产企业的调研来看,10月份供应虽然不明显增加但也没减量;因此中长期还是认为冷轧供需基本面未完全改善,冷轧现货价格或仍小幅承压。


湖南郴州企业旺旺珩磨管绗磨管油缸管绗磨管厂家迅速准确的判断故障缸是非常重要的。其快速判断方法是:将装载机动臂落到底,然后启动发动机(机器处于空挡位置),将动臂操纵杆置于下降位置,加大油门根据松开动臂缸大腔接口处的漏油情况即可判断小腔油封的好坏。若大腔接口处漏油比较多,则说明该绗磨管封密封不良或油封损坏;若松开处接口不漏油可漏油很少,则说明该动臂缸小腔油封密封性能较好。大腔油封损坏,就会造成升起的动臂自动下落,其判断方法与小腔油封判定方法相反。绗磨管厂家也可用此法来判断装载机的翻斗缸或转向缸的某一绗磨管油封以及非对称式绗磨管筒(如挖掘机的斗杆缸、铲斗缸)的某一腔油封的密封情况小口径绗磨管内径绗磨光洁度多少
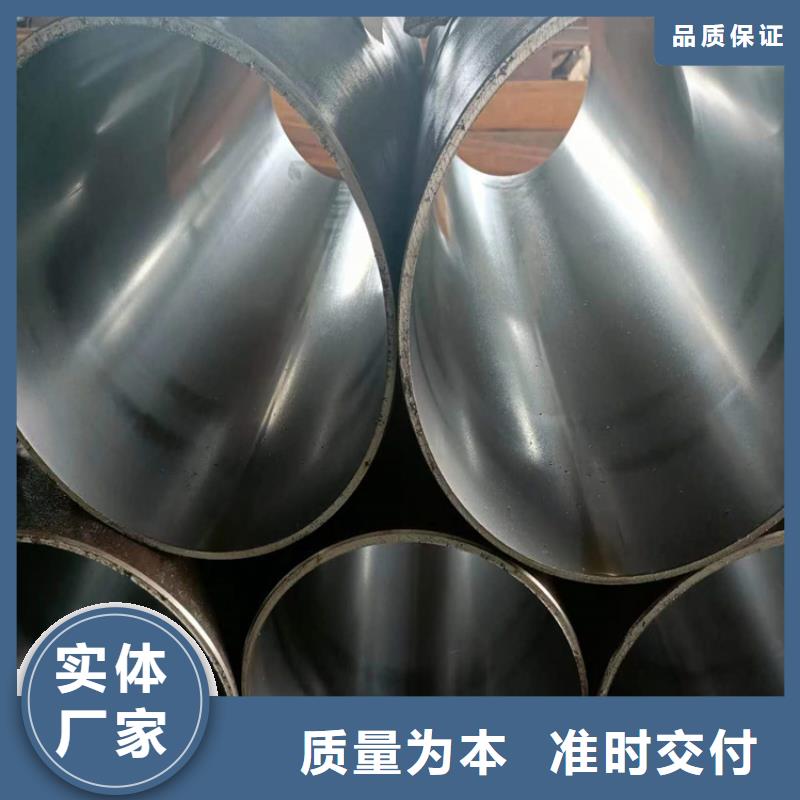

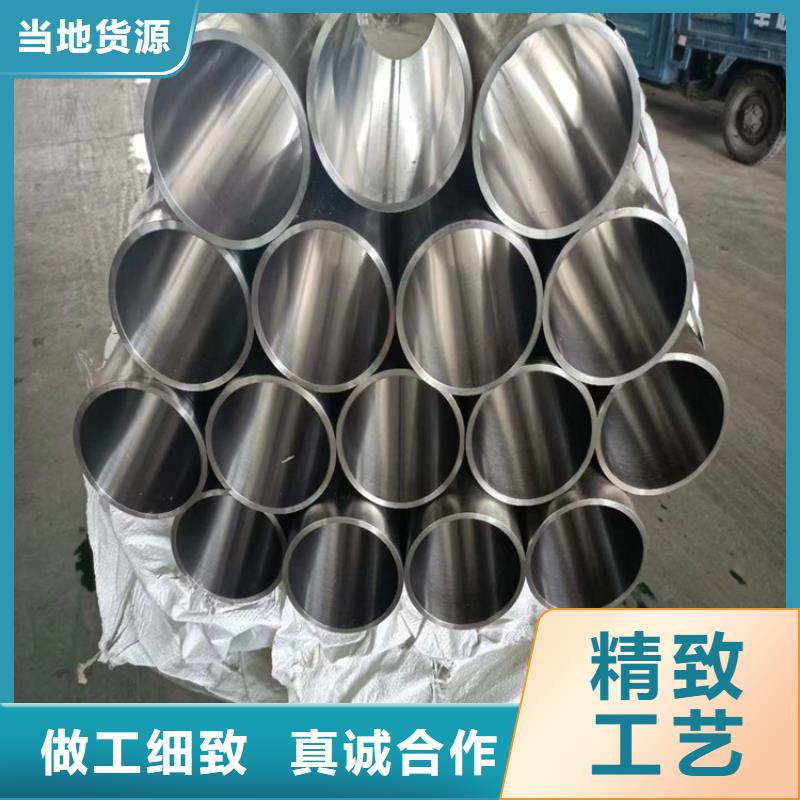
珩磨管液压机械(郴州市分公司)地处北湖区早禾路与松山路交叉口北100米郴州科技工业园4幢。交通便捷。公司实力雄厚。诚聘了工程师,有实践经验的技术人才,大中专学生,经营管理人才一百余人。公司生产设备国内质优,检测手段先进,检测设施齐全。公司将一如既往,竭诚与社会各界新老朋友一起,互惠合作,携手并进,共谋发展。


湖南郴州企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。

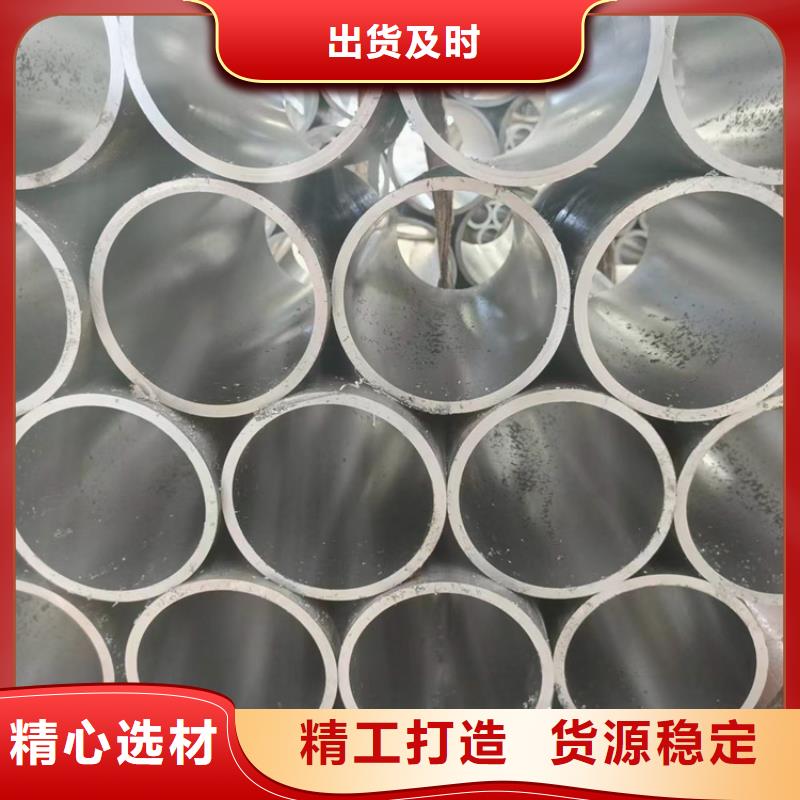

绗磨管304不锈钢活塞杆甄选好物_珩磨管液压机械(郴州市分公司),固定电话:【13184177133】,移动电话:【13184177133】,联系人:高经理,湖南省郴州市北湖区早禾路与松山路交叉口北100米郴州科技工业园4幢。