 05yf.com


产品详细介绍
以下是:西藏林芝市研磨管缸筒报价层层质检的产品参数
导读 【安达珩磨管】为您提供波密软轴、墨脱珩磨管、米林硬轴、朗县调质镀铬棒、昌都304不锈钢珩磨管、拉萨调质镀铬棒、阿里精拔杆、山南调质活塞杆、日喀则316不锈钢珩磨管等多元产品与服务。研磨管缸筒报价层层质检,珩磨管液压机械(林芝市分公司)为您提供研磨管缸筒报价层层质检,联系人:高经理,电话:【13184177133】。 西藏自治区,林芝市 林芝市总面积114870平方千米,西藏自治区内与拉萨、山南、那曲、昌都相邻,西藏自治区外与云南毗邻,边境与印度、缅甸接壤,平均海拔3100米。截至2023年4月,辖1个市辖区、5个县,代管1个县级市,56个乡(镇、街道办)、504个村(居),居住着藏族、汉族、门巴族、珞巴族等35个民族和僜巴,常住人口23.89万人(截至2022年8月)。
想知道研磨管缸筒报价层层质检产品有多棒?看视频就够了,它比千言万语都更有说服力!
以下是:西藏林芝研磨管缸筒报价层层质检的图文介绍
始终恪守“诚信为本,客户至上”的经营理念。愿以客户的要求为我们的工作起点,与时俱进,锐意进取。用人性化的设计和优良的 林芝70*5镀铬管、林芝本地55*5镀铬管、林芝50*5镀铬管产品质量回报广大客户的选择和信任。 珩磨管液压机械(林芝市分公司)是一支有着凝聚力,工作配合默契的团队,凭借雄厚的技术力量,先进的工艺装备和可靠的 西藏林芝就近80*5镀铬管、林芝45*5镀铬管产品质量,优良的企业文化,不断的拓展市场,引进国际先进的自动化生产设备,扩大企业的生产规模,使 林芝就近25*5镀铬管、林芝本地30*5镀铬管、林芝本地附近65*5镀铬管产品走出亚洲,力求打造世界知名品牌!

西藏林芝珩磨管油缸管绗磨管一般高压合金管用普通碳素钢、优质碳素钢、普通低合金钢和合金结构钢制造,用于制作输送液体管道或制作结构、零件用。高精密珩磨管按外径和壁厚度供货,在同一外径下有多种壁厚,高精密珩磨管承受的压力范围较大。通常钢管长度,热轧管为3-12.5m,冷拔(轧)管为1.5-9m。在使用之前必须先检查是否有异状,如外观变形,接头是否有压紧,而双头弹簧(橡胶套)必须套进接头处,是保护接头处与高精密珩磨管的脆弱处,也可避免收管时成90度或180度的折损,而产生使用时容易爆管或漏剂之情形。在 次使用时一定要先试水压,检查是否有异状,如大肚子,爆管,漏剂,以上这些如果没发生就表示一切正常,如果有异常现象,这根高精密珩磨管不能使用,并严禁使用研磨管
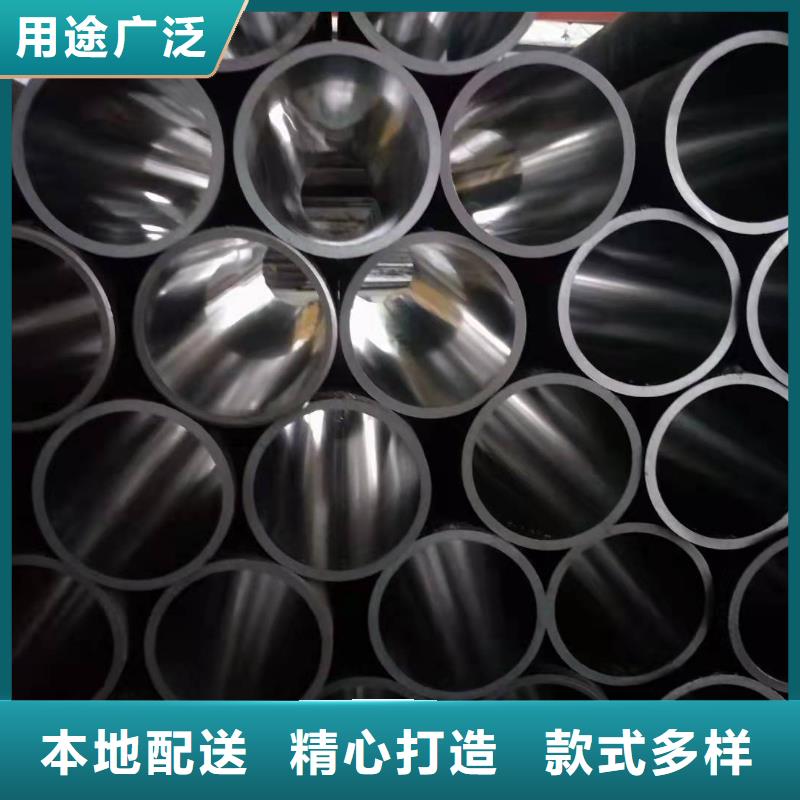

西藏林芝珩磨管油缸管绗磨管影响珩磨质量和生产率的因素要获得良好的珩磨效果,除选用先进的珩磨工具及正确选用磨条材料和粒度外,珩磨时采用工艺参数对加工质量和生产率也有很大的影响。三、珩磨的圆周速度υy和往复运动速度υw增加υw,砂条自砺作用好,生产率高。增加υy,除了提高工效外,还能改善表面质量。但两者均不能过分地增高,否则会导致切削削温度提高,排屑困难、砂条堵塞、磨耗加剧、珩磨效果急剧下降(如图3所示)。珩磨速度υh为υy与υw的合成速度。这两者合成决定了研磨管


西藏林芝本地珩磨管油缸管绗磨管 冷拔油缸管的特性:1.较小的外径 2.精度高,可做小批量生产3.冷拔产品精度高,表面质量好 4.钢管的横截面积比较复杂。5.钢管性能较好,金属致密。 冷拔油缸管由于表层存在残余压应力,有利于封闭表面微裂纹,阻碍冲蚀扩展。因此,可以提高绗缝管的表面耐蚀性,延缓疲劳裂纹的产生或扩展,从而提高绗缝管的疲劳强度。通过滚压成形,在滚压表面形成冷加工硬化层,减少了磨削副接触面的弹塑性变形,提高了绗缝管内壁的耐磨性,避免了磨削烧伤。轧制后,表面粗糙度的降低可以改善匹配性能。轧制是一种无屑加工,它利用金属在室温下的塑性变形,使工件表面的微小不平整度变平,从而改变工件的表面结构、力学性能、形状和尺寸。因此,这种方法可以同时达到精加工和强化两个目的,这是磨削所不能达到的。无论采用何种加工方法,零件表面都会出现微小的不均匀的刀痕,并且会出现错峰错谷。滚压加工原理:利用金属在室温下的冷塑性特点,通过滚压工具对工件表面施加一定的压力,使工件表面的金属产生塑性流动,填充原有的残余槽,降低了工件的表面粗糙度。由于轧制表面金属的塑性变形,表面组织冷硬化,晶粒变细,形成致密的纤维状,形成残余应力层。提高了硬度和强度,从而提高了工件表面的耐磨性、耐腐蚀性和相容性。轧制是一种无切削的塑性加工方法。研磨管
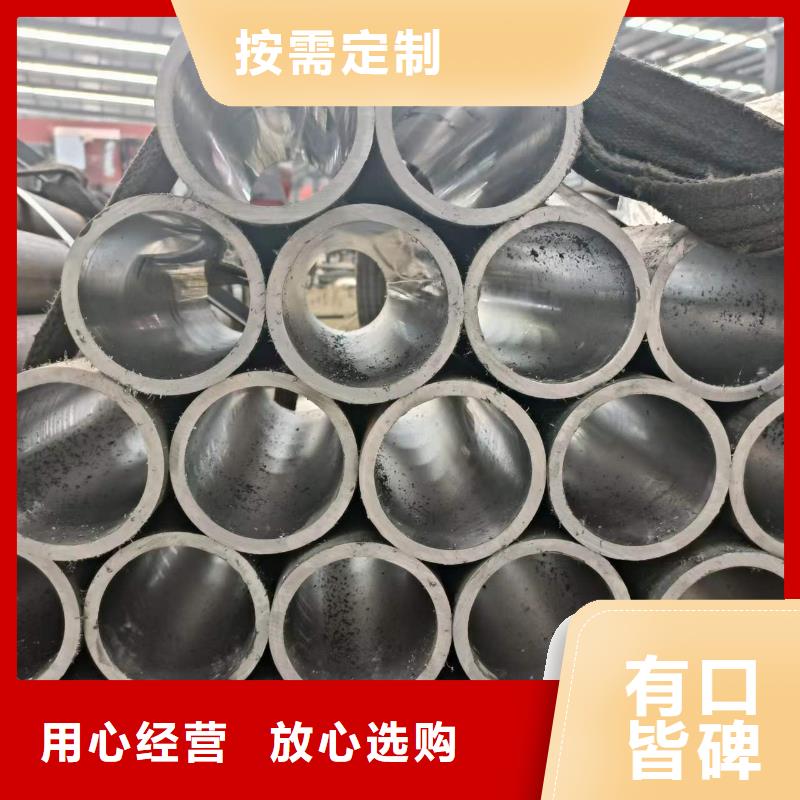


总结 今年在西藏林芝市本地购买研磨管缸筒报价层层质检有了新选择,珩磨管液压机械(林芝市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的研磨管缸筒报价层层质检产品。如需购买或咨询,请随时联系我们,联系人:高经理-【13184177133】,地址:西藏林芝市电子商务公共服务中心内米林县大学生实训基地2幢。